A mangán foszfátozás jól bevált, kiszámítható eljárás – amíg minden paraméter a helyén van. Ha viszont a réteg foltos lesz, porosan leszedhető vagy éppen túl vékony marad, az szinte mindig visszavezethető néhány tipikus hibára. Ebben a cikkben végigvesszük a leggyakoribb problémákat, azok okait, és azt is, hogyan ellenőrizheti objektíven a kapott réteg minőségét.
1. Foltos, egyenetlen réteg
A leggyakoribb hibaforrás a nem megfelelő zsírtalanítás. Egy alig látható olajfilm vagy megmunkálási emulzió is megakadályozza, hogy a foszfátréteg egyenletesen képződjön: ahol a szennyeződés marad, ott a kristályok nem tudnak megkötni. Az eredmény szabálytalan, világosabb foltok a sötétszürke felületen. Megelőzése kizárólag a gondos, ellenőrzött előkezelésen múlik – utólag nem javítható, a darabot újra kell futtatni.
2. Porosan leszedhető, „kréta” tapintású réteg
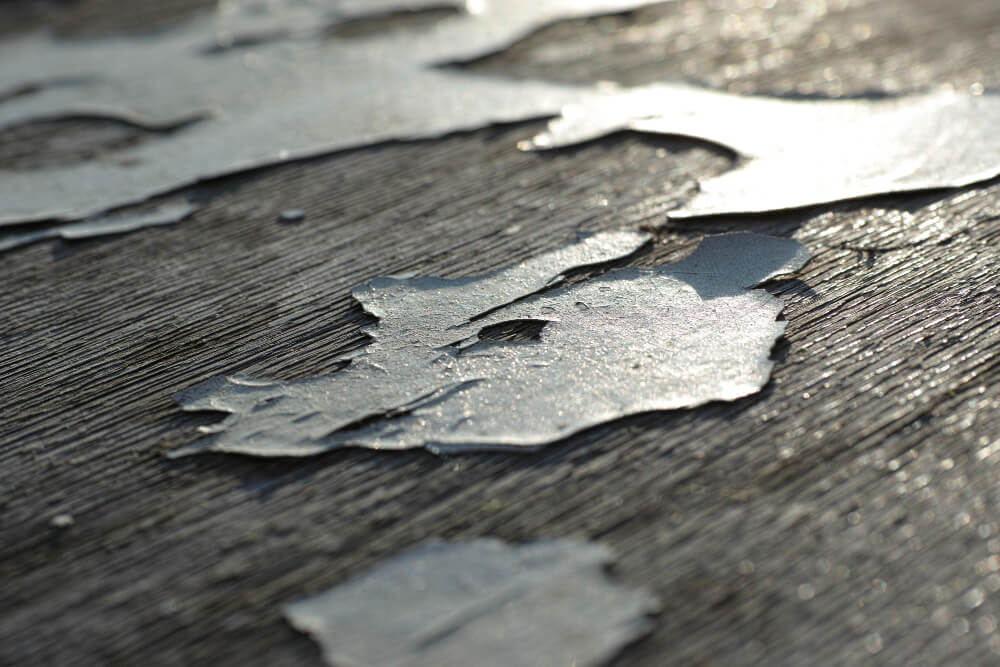
Ha a réteg ujjal letörölhető, vagy szürke port hagy maga után, az jellemzően a fürdő kémiai egyensúlyának felborulását jelzi. Túl magas szabad savtartalom, elhasznált fürdő vagy a felhalmozódott iszap egyaránt okozhatja. Ilyenkor a kristályok nem tapadnak megfelelően az alapfémhez. Ez tisztán technológiai probléma: rendszeres fürdőanalízis és iszapleválasztás nélkül visszatérően jelentkezik.
3. Túl vékony vagy túl durva kristályszerkezet
A rétegtömeg az aktiválás minőségén és a fürdő hőmérsékletén múlik. Ha az aktiváló fürdő elhasználódott, a kristálymagok száma lecsökken, így kevesebb, de nagyobb kristály képződik – a réteg durva lesz, és romlik a kenőanyag-tartás egyenletessége. Túl alacsony fürdőhőmérsékleten viszont a réteg egyszerűen nem épül fel a kívánt tömegre. A 90–98 °C-os sáv betartása és az aktiválás monitorozása itt kulcskérdés.
4. Rozsdafoltok a kezelés után
Ha a foszfátozott alkatrészen néhány nap alatt rozsdapettyek jelennek meg, az szinte biztosan az elmaradt vagy elégtelen utókezelés jele. A mangán-foszfát réteg porózus, ezért önmagában nem zárja le a felületet – olajozás vagy viaszozás nélkül a levegő páratartalma eléri az alapfémet. További ok lehet a nem megfelelő öblítővíz: a magas sótartalmú víz maradványai higroszkóposak, azaz vizet szívnak magukhoz, és helyi korróziót indítanak.
5. Menetes furatok és maszkolási hibák
Vékony menetnél a réteg felépülése megváltoztathatja az illeszkedést, zárt üregekben pedig a fürdő nem cserélődik megfelelően, ezért ott gyengébb réteg alakul ki. Ha az alkatrésznek vannak kritikus tűrésű felületei vagy tömítőfelületei, ezeket maszkolni kell – ezt viszont a megrendelésnél előre jelezni szükséges, mert utólag nem korrigálható.
Hogyan ellenőrizzük a réteg minőségét?
A vizuális szemle önmagában kevés. Az alábbi vizsgálatok adnak objektív képet, és ezeket érdemes a beszállítótól is elkérni:
• Rétegtömeg meghatározása (g/m²): a réteg leoldásával és tömegméréssel, mangán-foszfát esetén jellemzően 10–40 g/m² a cél.
• Tapadásvizsgálat: a réteg nem dörzsölhető le, nem hagy port a felületen.
• Sóspermet-vizsgálat (ISO 9227): az olajozott felület korrózióállóságát órákban adja meg.
• Kristályszerkezet vizsgálata mikroszkóppal: az egyenletes, finom szerkezet jelzi a jó aktiválást.
• Méretellenőrzés: kritikus tűrésű felületeknél a rétegfelépülés miatt indokolt.
Mit kérjen a beszállítótól?
Megrendeléskor érdemes írásban rögzíteni a kívánt rétegtömeget, az utókezelés típusát, a maszkolandó felületeket, valamint az elvárt sóspermet-óraszámot. Kérjen mérési jegyzőkönyvet is – egy komoly szolgáltató ezt gond nélkül kiadja. Így a minőség nem megítélés kérdése lesz, hanem mérhető paraméter.
Összefoglalás
A mangán foszfátozás hibái szinte kivétel nélkül az előkezelésre, a fürdő karbantartására vagy az elmaradt utókezelésre vezethetők vissza – vagyis megelőzhetők. Ha bizonytalan a kapott réteg minőségében, vagy visszatérő problémákat tapasztal, keresse fel szakembereinket, és segítünk azonosítani a hiba okát.